Мала производња блоковасе обично погрешно схвата за огољену операцију ниске софистицираности. Истина је сасвим супротна. То је концентрисани производни екосистем који мора да поштује исте физичке и инжењерске законе који регулишу велика индустријска постројења.
Разлика није у архитектури процеса, већ у капацитету протока, модуларној флексибилности и распоређивању капитала. Чак и скромна линија отиска мора неприметно да преплете пропорције, мешање, формирање и управљање процесом у јединствени оперативни ланац.
1. Систем пропорције: Основа поновљивог квалитета
Сваки готов блок прати своје порекло до прецизног дозирања састојака. Систем за дозирање преузима одговорност за мерење и дозирање сировина — цемента, агрегата и воде — у тачним односима пре мешања.
Основна конфигурација генерално обухвата силосе или резервоаре за складиштење у расутом стању, станице за вагање са ћелијама за вагање и канале за пражњење или тракасте транспортере. Иако је механички једноставна, ова фаза има огроман утицај на интегритет крајњег производа.
Неправилно дозирање производи несталну снагу и неправилне перформансе. За компактне операције, тачност мерења сваки пут надмашује брзину протока.
2. Систем мешања: Инжењерска униформност композита
Једном пропорционални, саставни материјали морају постићи темељну хомогенизацију. Ова фаза је одлучујућа рачва на путу: или се бетон појављује као кохезиван, предвидљив композит, или се ломи у слабу, променљиву матрицу.
Компактни објекти се обично ослањају на миксере у стилу пан или просторно ефикасне дизајне са два вратила. Њихов мандат је трострук:
●Постигните равномерну дисперзију цемента по целом скелету агрегата
●Закључајте циљне нивое влаге без одступања
● Заштитите се од раслојавања или сегрегације честица
Ригорозно вођена фаза мешања подиже предвидљивост формирања и потискује површинске и структурне дефекте у очврслим блоковима.
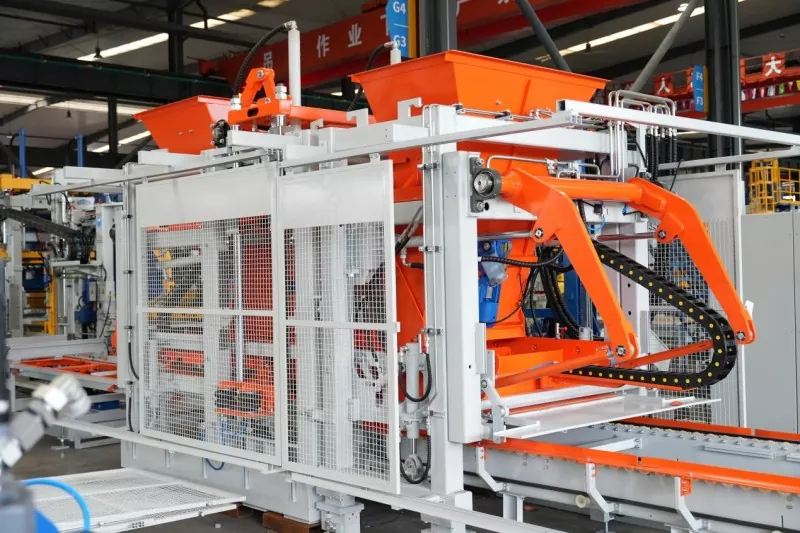
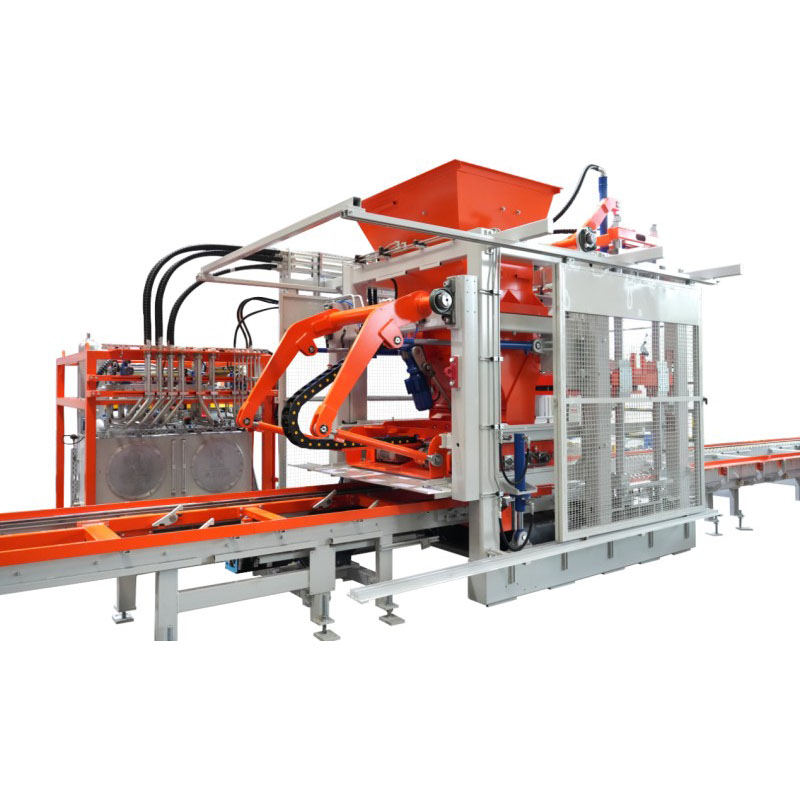
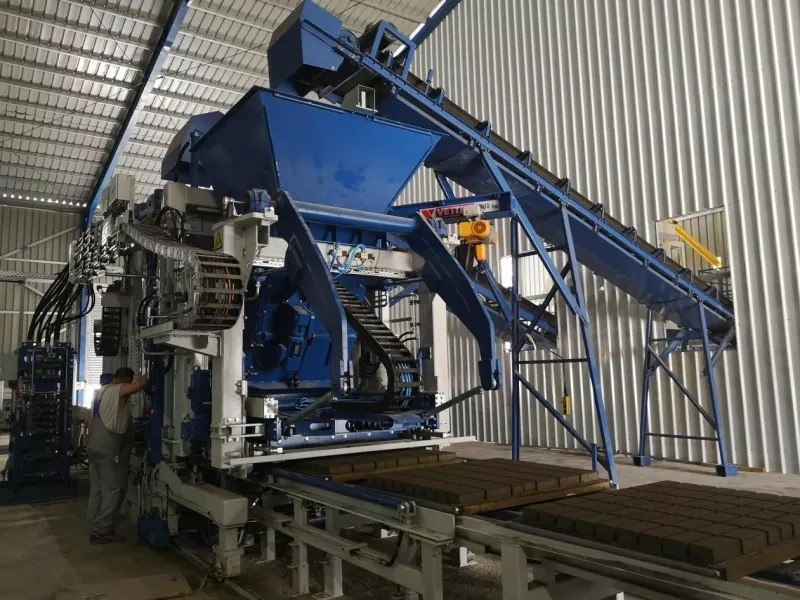
3. Машина за формирање блокова: Оперативно језгро
Машина за формирање је кључна имовина у било којој конфигурацији производње. Он диктира дневни број палета, верност димензија и интегритет згушњавања.
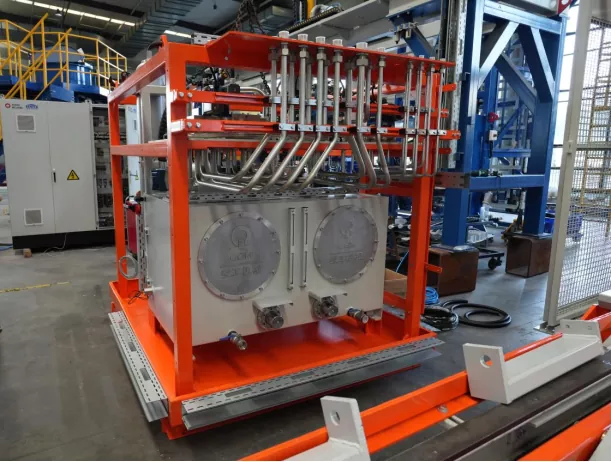
У савременим архитектурама, о хидрауличној конзистентности се не може преговарати за поновљиво обликовање. У КГМ-у, хидраулично коло је дизајнирано око прецизно регулисаних вентила и високоефикасне топологије пумпе, пружајући стабилну испоруку притиска кроз хиљаде понављајућих циклуса пресовања. Ова дисциплина притиска смањује варијансу од циклуса до циклуса и закључава уједначену густину блокова.
Стабилност формирања има посебну тежину у малим срединама, где се амбијентални услови и карактеристике сировине могу мењати чешће него у мега-објекатима контролисаним климом.
4. Вибрациони подсистем: Савладавање густине и компресијских перформанси
Збијање није само појава притиска. Осцилација је неопходна за евакуацију заробљеног ваздуха и повећање унутрашње густине матрице.
КГМвибрациона платформа користи осцилатор са четири вретена са ексцентричним масама постављеним изван кућишта мењача. Ова геометрија спољашње масе умањује унутрашње механичко отпоре и максимизира удео вибрационе енергије који доспева у шупљину калупа.
Исплата:хомогеније згушњавање, повећана јединична густина и значајне уштеде цемента кроз побољшано међусобно блокирање честица.
5. Контролни систем: Одвајање квалитета од стручности оператера
У компактним фабрикама, техничка дубина радне снаге може значајно да варира. Поуздан контролни слој изолује квалитет производње од варијабилности индивидуалних вештина.
КГМ уграђује програмабилну архитектуру логичког контролера са интуитивним интерфејсом човек-машина. Особље на поду може поуздано и прецизно бирати време задржавања вибрација, силу притиска и време циклуса.
Ова стандардизација подиже поновљивост од серије до серије и одржава излаз на нивоу спецификације чак и када се ради ван потпуно индустријализованих услова.
6. Систем калупа: где микрони одређују прихватање тржишта
Калупи су коначни арбитар геометрије и естетике површине. Субмикронска одступања у димензијама шупљине или завршној обради зида могу изазвати одбијање купаца или неусаглашеност са спецификацијама.
КГМ инжењери формирају компатибилност на више платформи са глобално доминантним брендовима блок опреме — МАСА, ХЕСС, ЗЕНИТХ, ПОИАТОС, БЕССЕР, ТИГЕР и другима. Сваки алат је машински обрађен према аутентичним ОЕМ скуповима димензија и накнадно термички обрађен да би се повећала површинска тврдоћа и отпорност на хабање на трење.
Резултат је одржива геометријска стабилност у продуженим производним кампањама.
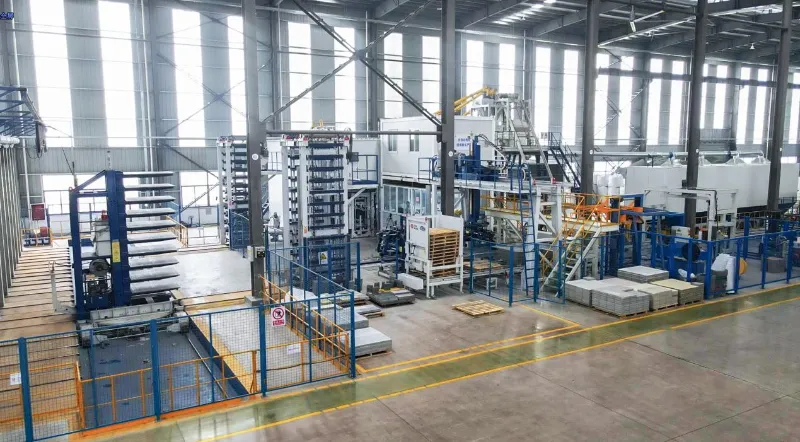
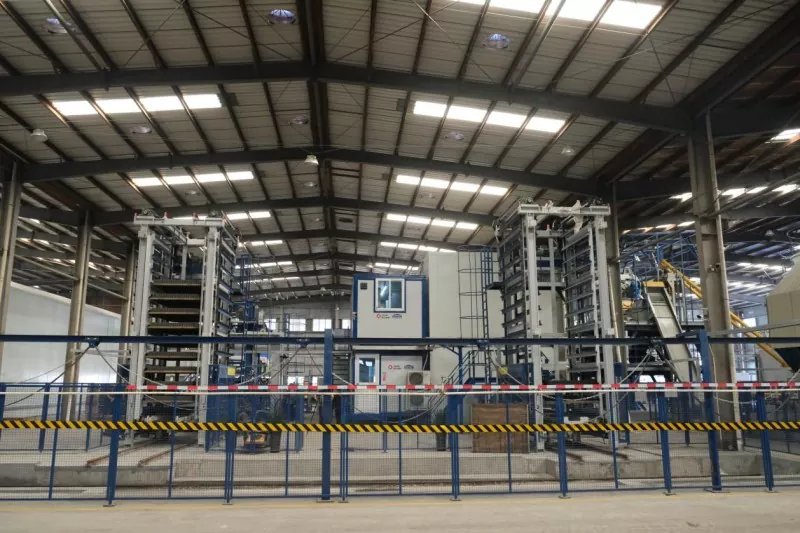
7. Помоћни системи: Необезбеђени алати за радни ток
Осим воза који формира језгро, пратећа инфраструктура одржава оперативни ритам:
● Опрема за транспорт и подизање расутих материјала
●Модуларни регали за сушење или аутоматизована решења за слагање
● Алати за управљање палетама и ротацију
●Кетови за превентивно одржавање и критични резервни инвентари
Ови елементи не додирују бетон директно, али њихово одсуство или квар доводи до трења, времена мировања и ерозије протока.
Честа питања: Опрема за производњу блокова малих размера
1. Шта чини минимални сноп опреме за покретање производње?
Најмање: станица за дозирање, миксер, машина за формирање блокова и одговарајући сет калупа. Помоћна инфраструктура се може постепено уводити како обим и сложеност расту.
2. Да ли је квалитет блокова комерцијалног квалитета достижан у малом обиму?
Несумњиво. Квалитет је функција дисциплине процеса — тачност пропорција, хомогеност мешања, конзистентност сабијања и протокол очвршћавања — а не квадратура објекта.
3. Да ли мали произвођачи морају да улажу у аутоматизацију од првог дана?
Није обавезно. Међутим, управљање засновано на ПЛЦ-у даје тренутне дивиденде стабилности и изолује излаз од промене оператера или недостатака у вештинама.
4. Колико је последичан избор опреме за операције скромног обима?
Веома последица. Стабилност машине је примарна детерминанта радног времена, стопе одбијања и вишегодишњег приноса на уложени капитал.
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности